Artykuł sponsorowany
Jak gatunek stali zmienia ustawienia cięcia laserowego i gięcia blach
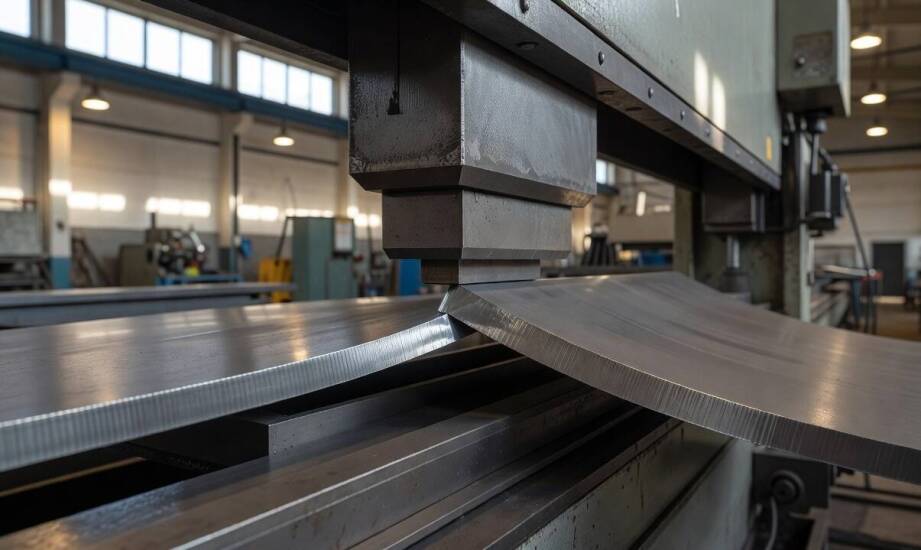
Wspornik do maszyny rolniczej wycięty laserem i wygięty ze standardowej stali konstrukcyjnej S235 zachowuje założone wymiary bezpośrednio po zdjęciu z prasy krawędziowej. Ten sam detal wykonany ze sztywniejszej stali S355 zaczyna wymagać korekty parametrów tłoczenia o kilka stopni, aby zrekompensować naturalne napięcia materiałowe. Z kolei analogiczna wersja wyprodukowana z kwasoodpornej stali nierdzewnej wykazuje jeszcze większe odchylenie geometrii, a na etapie wycinania potrzebuje osłony w postaci azotu zamiast tlenu. Takie różnice pokazują, że właściwości fizyczne i chemiczne poszczególnych stopów wymuszają całkowitą zmianę podejścia technologicznego w nowoczesnym przemyśle.
Jak gatunek stali wpływa na zachowanie wiązki lasera?
Grubość obrabianego arkusza decyduje o podstawowym doborze mocy źródła, prędkości posuwu głowicy oraz ciśnienia gazu wspomagającego. Oficjalne wytyczne producentów maszyn wskazują wyraźnie, że nie istnieją wartości uniwersalne dla poszczególnych grubości nominalnych. Optymalne parametry cięcia zależą w równym stopniu od gęstości stopu, rodzaju zastosowanego gazu, geometrii dyszy oraz specyfiki konkretnego rezonatora. Wzorcowe ustawienia dla miękkiej blachy węglowej nie znajdą zastosowania przy elementach ze stali twardszej, która wymaga innej dynamiki pracy układu optycznego.
Skład chemiczny materiału warunkuje poziom absorpcji energii cieplnej oraz przebieg reakcji w szczelinie cięcia. Standardowe gatunki konstrukcyjne wykazują dobrą współpracę z tlenem, który wywołuje pożądaną reakcję egzotermiczną, ułatwiając i przyspieszając proces rozdzielania powłoki. Sytuacja zmienia się drastycznie przy materiałach stopowych. Odmiany austenityczne stali nierdzewnej, w tym szeroko stosowany w przemyśle gatunek 1.4301, zawierają znaczne dodatki chromu i niklu. Taka struktura wymusza użycie azotu pod wysokim ciśnieniem, co zapobiega utlenianiu krawędzi i wymaga dostarczenia znacznie wyższej energii z samego źródła światła.
Szybkość odprowadzania ciepła kształtuje szerokość strefy wpływu ciepła i ryzyko miejscowego przegrzania detalu. Wyroby ze stali węglowej wykazują relatywnie wysoką przewodność cieplną, ułatwiając odprowadzanie energii. Gorsza dyspersja temperatury w stalach wysokostopowych powoduje zjawisko lokalnego kumulowania się energii na małym obszarze, co wymusza precyzyjne sterowanie przyspieszeniem i zwalnianiem maszyny na narożnikach.
Dlaczego parametry gięcia zmieniają się w zależności od stopu?
Formowanie przestrzenne blach uwidacznia kolejne różnice między poszczególnymi rodzajami metali. Wartość powrotu sprężystego rośnie proporcjonalnie do granicy plastyczności konkretnego materiału, przez co twardsze stopy powracają do swojej wyjściowej formy z dużo większą siłą. Zjawisko sprężynowania przy standardowej stali miękkiej daje się dość łatwo przewidzieć i skompensować. Gatunki wysokowytrzymałe oraz nierdzewne wymuszają ustawienie stempla i matrycy prasy z bardzo dużym nadmiarem kątowym, mocno uzależnionym od maszyny oraz kierunku walcowania blachy.
Kolejnym czynnikiem determinującym proces obróbki plastycznej pozostaje wytrzymałość na rozciąganie zewnętrznych włókien detalu. Zbyt ostry promień tłoczenia w przypadku twardej blachy skutkuje powstawaniem groźnych mikropęknięć osłabiających strukturę elementu. Miękkie stopy konstrukcyjne pozwalają na bezpieczne gięcie z minimalnym promieniem narzędzia. Stale o podwyższonej wytrzymałości wymagają stosowania grubszych stempli, które łagodniej rozkładają naprężenia na zewnętrznej krawędzi formowanej części.
Cienkościenne detale wykazują dodatkowo dużą podatność na deformacje sąsiadujących płaszczyzn. Wyższe siły nacisku przekazywane na arkusz powodują ryzyko pofalowania powierzchni leżących blisko strefy odkształcenia. Przemysłowe cięcie gięcie blach stalowych opiera się więc zawsze na precyzyjnym oprogramowaniu, które symuluje fizyczne zjawiska i pozwala korygować projekt jeszcze przed uruchomieniem maszyny.
Wpływ geometrii detalu na ciągłość procesu produkcyjnego
Stworzenie płaskiego rozwinięcia w programie CAD wymaga uwzględnienia tolerancji na wszystkich etapach wytwarzania. Minimalny dystans ewentualnych otworów montażowych od linii gięcia zależy w głównej mierze od rodzaju blachy oraz zastosowanego promienia narzędzia. Branżowe wytyczne podają zazwyczaj bezpieczne wartości mieszczące się w przedziale od dwóch i pół do czterech grubości arkusza, do których należy doliczyć wewnętrzny promień łuku. Zachowanie takiego bufora zapobiega niepożądanemu rozciąganiu krawędzi otworów. Współczynnik K-factor, decydujący o położeniu obojętnej osi zginania wewnątrz materiału, podlega ciągłym zmianom w zależności od stopnia podatności konkretnego stopu.
Wielofazowa obróbka metali zachowuje wysoką powtarzalność wyłącznie przy rygorystycznym planowaniu cyklu roboczego. W praktyce produkcyjnej firmy Instal Chemik obserwujemy, że poprawna kolejność działań zabezpiecza gotowy element przed utratą właściwości mechanicznych. Wykonanie czystego cięcia laserowego umożliwia precyzyjne bazowanie na prasie CNC, co z kolei przygotowuje stabilny półfabrykat do nakładania powłok ochronnych. Gładkie krawędzie bez warstwy tlenków i mikrozadziorów tworzą optymalne podłoże robocze, a to bezpośrednio przekłada się na mocne przyleganie farby proszkowej i docelową odporność antykorozyjną wyrobu.
Kategorie artykułów
Polecane artykuły

Jakie są najczęstsze błędy przy projektowaniu reklamowych ścianek?
W świecie marketingu ścianki reklamowe odgrywają kluczową rolę w przyciąganiu uwagi odbiorców. Jednak niewłaściwe podejście do ich projektowania może prowadzić do błędów, które wpływają na skuteczność kampanii. Warto zatem zwrócić uwagę na najczęstsze problemy występujące podczas tworzenia ścianek r

Jak dobrać klimatyzator do specyficznych warunków atmosferycznych?
Wybór odpowiedniego klimatyzatora jest kluczowy dla komfortu w pomieszczeniach, zwłaszcza w zmieniających się warunkach atmosferycznych. Istnieje kilka czynników wpływających na decyzję o jego wyborze, które warto rozważyć. Lokalizacja pomieszczenia ma znaczenie, gdyż niektóre modele sprawdzają się